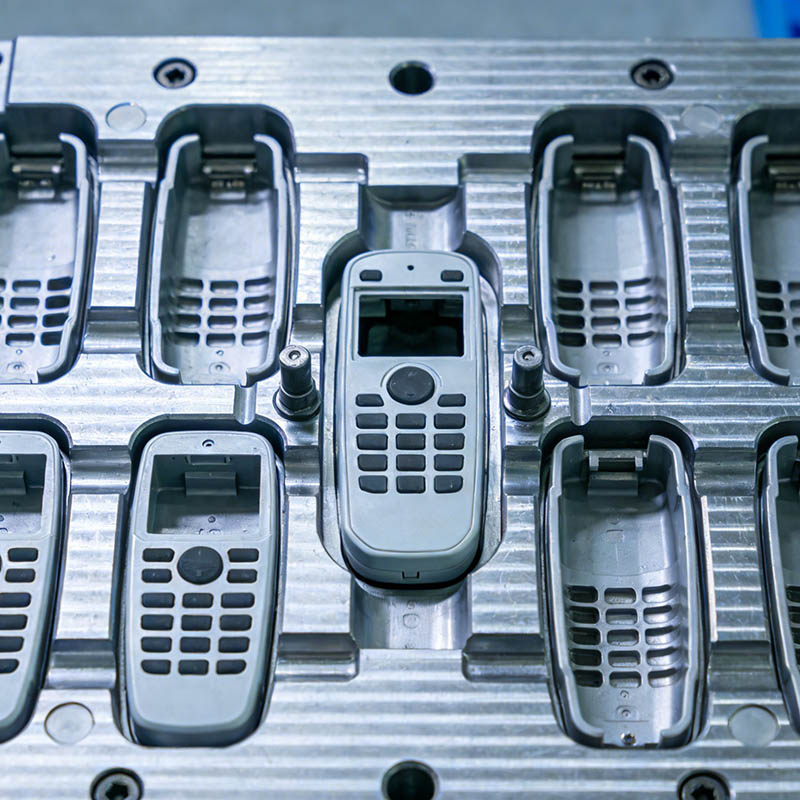
WeishuoNingbo Weishuo Moulding and Plastic Products Co., Ltd., is gespecialiseerd in precisievormoplossingen voor veeleisende kunststofproductietoepassingen. APrecisie-spuitgietmatrijs voor kleine afstandsbedieningsbehuizingen met hoge holtehelpt fabrikanten consistente, aantrekkelijke en nauwkeurig passende elektronische behuizingen te produceren en tegelijkertijd een efficiënte productie van grote volumes te ondersteunen. Door een uitgebalanceerd caviteitsontwerp, geoptimaliseerde hotrunner-systemen, precisiebewerking en betrouwbare uitwerpmechanismen te combineren, kunnen fabrikanten de maatconsistentie, oppervlaktekwaliteit en assemblageprestaties verbeteren.
Kleine behuizingen voor afstandsbedieningen lijken misschien eenvoudig, maar de productie ervan brengt verschillende onderling verbonden technische uitdagingen met zich mee. Dunne wanden, smalle knoopopeningen, klikconstructies, decoratieve oppervlakken en meerdere holtes vereisen allemaal een zorgvuldig matrijsontwerp. Een effectieve precisie-spuitgietmatrijs moet het gesmolten plastic gelijkmatig verdelen, de krimp onder controle houden, de maatnauwkeurigheid behouden en de afgewerkte onderdelen vrijgeven zonder vervorming.
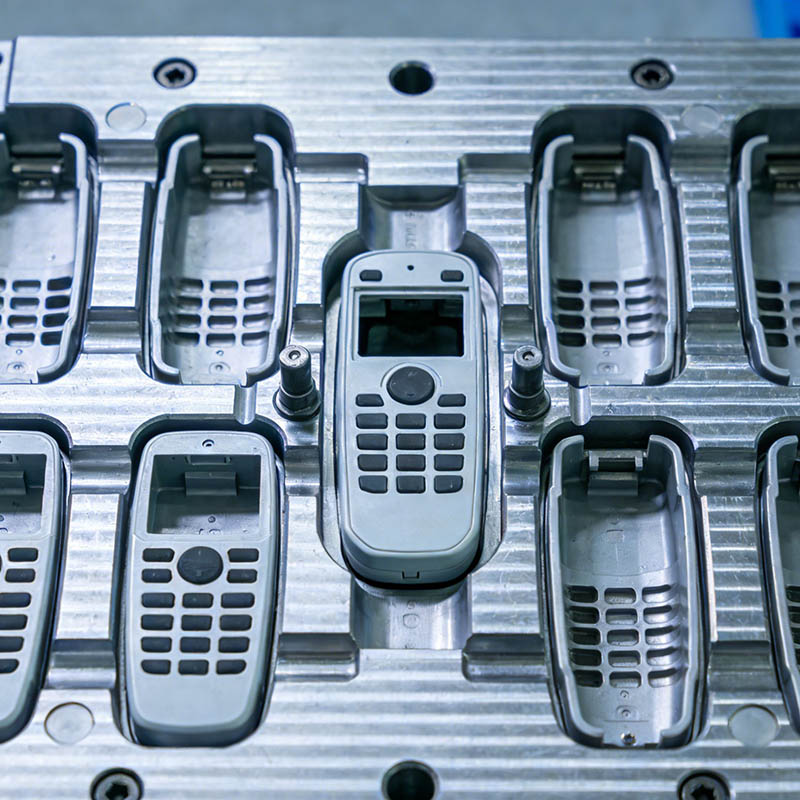
Een spuitgietmatrijs met hoge holte is een gereedschapssysteem dat is ontworpen om meerdere kunststof onderdelen te produceren tijdens een enkele injectiecyclus. Voor behuizingen voor afstandsbedieningen kan deze aanpak de productie per cyclus verhogen, de aan elk onderdeel toegewezen vormkosten verlagen en grote productieorders ondersteunen.
Een typisch afstandsbedieningssamenstel kan een bovenste behuizing, een onderste behuizing, een batterijdeksel, knopsteunen en andere interne componenten bevatten. Afhankelijk van het productontwerp, de productievereisten en de componentgeometrie kunnen fabrikanten speciale matrijzen voor afzonderlijke onderdelen ontwikkelen of configuraties met meerdere holtes evalueren die passen bij hun productiestrategie.
Het hoofddoel van eenPrecisie-spuitgietmatrijs voor kleine afstandsbedieningsbehuizingen met hoge holteis niet simpelweg het maximaliseren van het aantal gaatjes. Het is bedoeld om een praktisch evenwicht te bereiken tussen output, dimensionale consistentie, cyclustijd, gereedschapsinvesteringen en onderhoudsvereisten.
Het toevoegen van meer holtes kan bijvoorbeeld de theoretische output verhogen, maar alleen als het runnersysteem, de koelopstelling, de ventilatie en de uitwerpmechanismen consistent over de mal werken. Een onevenwichtig ontwerp kan verschillende onderdeelgewichten, onvolledige vulling of maatafwijkingen tussen holtes veroorzaken.
Voor fabrikanten die consumentenelektronica, apparaatbesturingen en industriële afstandsbedieningen leveren, begint succesvolle matrijstechniek met de relatie tussen onderdeelgeometrie en productiedoelen.
Kleine plastic behuizingen vereisen zorgvuldige controle omdat relatief kleine vormfouten zowel het uiterlijk als de montage kunnen beïnvloeden. Een behuizing kan er op het eerste gezicht acceptabel uitzien, maar faalt nog steeds tijdens de installatie van de knoppen, het vastschroeven of de montage van het eindproduct.
Behuizingen voor afstandsbedieningen bevatten vaak schroefnokken, paspennen, klikklemmen, batterijcompartimenten en smalle pasranden. Deze kenmerken moeten binnen de overeengekomen maattoleranties blijven om een consistente montage te ondersteunen.
Ingenieurs moeten bij het bepalen van de afmetingen van de holte rekening houden met materiaalkrimp, matrijstemperatuur, pakkingdruk en koelverschillen. Tolerantievereisten moeten gebaseerd zijn op de functie van elk kenmerk, in plaats van op elk oppervlak dezelfde tolerantie toe te passen.
In een matrijs met hoge holte moet elke holte een passend volume gesmolten plastic ontvangen onder vergelijkbare verwerkingsomstandigheden. Verschillen in lengte van de runner, geometrie van de poort, stromingsweerstand of temperatuur kunnen variaties tussen holtes veroorzaken.
Een uitgebalanceerde runnerindeling en een juiste poortpositionering helpen deze verschillen te verkleinen. Mold flow-analyse kan ook potentiële vulproblemen identificeren voordat het gereedschap is voltooid.
Behuizingen voor afstandsbedieningen zijn zichtbare, op de consument gerichte componenten. Vloeisporen, laslijnen, zinksporen, flitsen, krassen en een ongelijkmatige textuur kunnen de waargenomen productkwaliteit beïnvloeden.
Oppervlaktevereisten moeten vroegtijdig worden vastgesteld. Glanzende oppervlakken, matte texturen, fijne korrelpatronen en decoratieve afwerkingen vereisen mogelijk verschillende caviteitsbewerkingen en polijststrategieën.
Dunwandige secties en ongelijkmatige wanddikte kunnen leiden tot verschillende krimp. Als een behuizing wordt uitgeworpen voordat deze voldoende dimensionele stabiliteit heeft, kan deze buigen of spanningsgerelateerde defecten ontwikkelen.
Een uniforme wanddikte, effectieve koeling, geschikte trekhoeken en goed gepositioneerde ejectorcomponenten helpen deze risico's te verminderen.
Een betrouwbare precisiematrijs integreert meerdere ontwerpkenmerken in één gecoördineerd systeem. De belangrijkste elementen zijn afhankelijk van de geometrie van de behuizing, de keuze van de hars, de cosmetische verwachtingen en het verwachte productievolume.
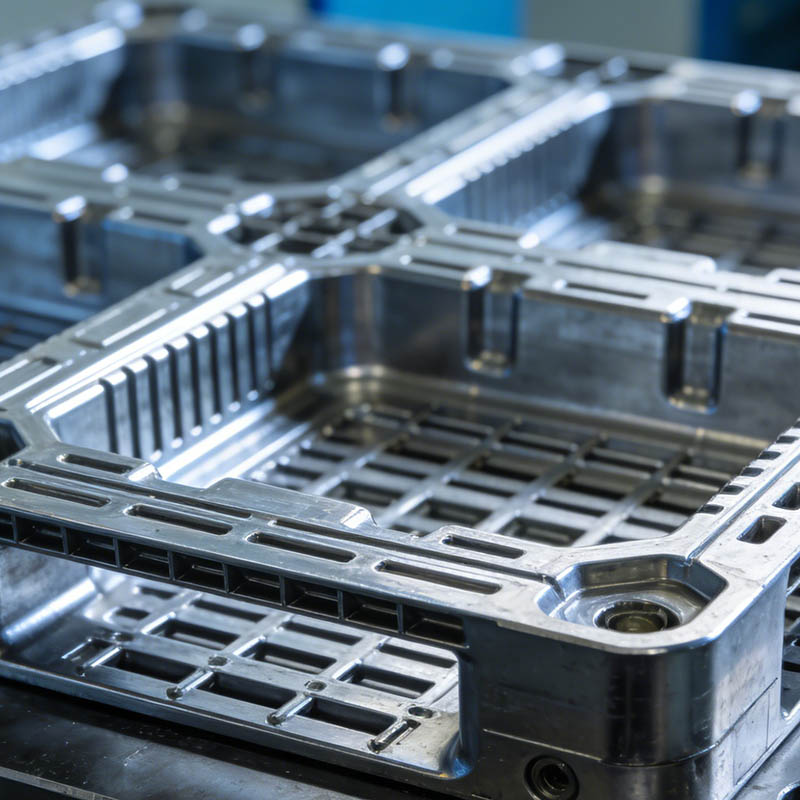
De holte en de kern bepalen de externe en interne geometrie van het vormdeel. CNC-bewerking, elektrische ontladingsbewerking (EDM) en geschikte afwerkingsmethoden kunnen complexe details produceren, zoals smalle groeven, schroefnokken, knoopopeningen en kliksluitingen.
Tijdens de ontwerpbeoordeling moeten kritische dimensies worden geïdentificeerd. Deze kunnen de omtrek van de behuizing, pasoppervlakken, knoopsgatposities, montagevoorzieningen en interfaces voor het batterijdeksel omvatten. Inspectieplannen kunnen zich dan richten op afmetingen die rechtstreeks van invloed zijn op de assemblage en de productfunctie.
Hotrunner-systemen kunnen helpen bij het verminderen van coldrunner-afval en ondersteunen een efficiënte materiaaltoevoer in geschikte toepassingen met meerdere holtes. De prestaties zijn echter afhankelijk van de hars, de indeling van de spouw, het poorttype, de temperatuurregeling en de onderhoudsstrategie.
Voor kleine elektronische behuizingen moeten poortlocaties worden geselecteerd om de vulefficiëntie in evenwicht te brengen met cosmetische vereisten. Slecht geplaatste poorten kunnen zichtbare markeringen veroorzaken of laslijnen in gevoelige gebieden bevorderen.
Waar nodig kan sequentiële klepafsluiting zorgen voor extra controle over de smeltafgifte. De geschiktheid ervan moet worden beoordeeld op basis van de onderdeelgeometrie, het productievolume en de gereedschapskosten.
Koeling beïnvloedt de cyclustijd, krimp, kromtrekken en maatvastheid. Een goed ontworpen koelindeling helpt de warmte gelijkmatiger uit verschillende delen van het gegoten onderdeel te verwijderen.
Koelkanalen moeten worden gepland rond de wanddikte, nokken, ribben en andere kenmerken die warmte kunnen vasthouden. Simulatie en proefvormen kunnen helpen bij het identificeren van gebieden die verdere optimalisatie behoeven.
Kleine behuizingen kunnen diepe ribben, verzonken details of delicate clips bevatten die het losmaken van onderdelen bemoeilijken. Goed gepositioneerde uitwerppennen, hulzen, lifters of schuifregelaars kunnen betrouwbaar ontvormen ondersteunen waar de geometrie dit vereist.
Effectief ventileren is net zo belangrijk. Opgesloten lucht kan onvolledige vulling of brandplekken veroorzaken, vooral aan de uiteinden van stroompaden. De ventilatie moet zorgvuldig worden ontworpen om lucht vrij te laten zonder onaanvaardbare flitsen te veroorzaken.
De materiaalkeuze heeft rechtstreeks invloed op de sterkte van de behuizing, de slagvastheid, de maatvastheid, het uiterlijk van het oppervlak en het verwerkingsgedrag. De juiste hars is afhankelijk van de gebruiksomgeving en prestatie-eisen van het product.
Deze materialen zijn niet uitwisselbaar zonder technische beoordeling. Elke hars heeft zijn eigen krimpgedrag, smeltverwerkingsvenster, vochtgevoeligheid en oppervlaktekenmerken. Glasvezelversterking, vlamvertragende additieven of kleurstoffen kunnen het ontwerp en de verwerking van matrijzen verder beïnvloeden.
Fabrikanten moeten ook de vereiste afwerking definiëren voordat de bewerking begint. Spiegelpolijsten, gestructureerde oppervlakken en geëtste patronen kunnen het gereedschapsproces en het loslaatgedrag van het gegoten onderdeel veranderen.
Voor meer achtergrondinformatie over het ontwerp van de behuizing van de afstandsbediening kunt u deze op maat gemaakte plastic behuizing voor de afstandsbediening raadplegen en de materiaal- en afwerkingsopties vergelijken met uw eigen productspecificaties.
Het kiezen van een matrijsconfiguratie vereist het evalueren van meer dan alleen het aantal holtes. De volgende tabel vat de algemene ontwerpoverwegingen samen voor een behuizingsproject voor nauwkeurige afstandsbedieningen.
| Ontwerpfactor | Primair doel | Potentieel voordeel | Belangrijk evaluatiepunt |
|---|---|---|---|
| Holle configuratie | Bepaal de per cyclus geproduceerde onderdelen | Hogere output als het proces in balans is | Productievraag, perscapaciteit en gereedschapsbudget |
| Indeling loper en poort | Verdeel gesmolten plastic | Meer consistente vulling van gaatjes | Drukverlies, poortmarkeringen en caviteitsbalans |
| Koelkanalen | Controle van de warmteafvoer | Verbeterde dimensionale stabiliteit en cyclusefficiëntie | Temperatuuruniformiteit en koeltijd |
| Oppervlakteafwerking van de holte | Bereik het opgegeven uiterlijk | Meer consistente glans of textuur | Cosmetische normen en releaseprestaties |
| Uitwerpmechanisme | Vormdelen losmaken | Minder uitwerpgerelateerde defecten | Onderdeelgeometrie, diepgang en positionering van de uitwerper |
| Precisie-inspectie | Controleer kritische gereedschapsafmetingen | Verbeterde dimensionale controle | Meetmethoden en gedocumenteerde toleranties |
| Preventief onderhoud | Onderhoud de staat van het gereedschap | Voorspelbaardere productie op lange termijn | Slijtagepunten, reinigingsintervallen en reserveonderdelen |
De beste configuratie is degene die voldoet aan de kwaliteits- en leveringsdoelstellingen van de klant tegen duurzame totaalkosten. Een lagere initiële matrijsprijs vertegenwoordigt mogelijk niet de beste waarde op de lange termijn als het ontwerp voor buitensporig afval, moeilijk onderhoud of onstabiele productie zorgt.
Een gestructureerd ontwikkelingsproces vermindert de onzekerheid en helpt fabrikanten problemen te identificeren voordat ze op volledige schaal gaan produceren. Voor een behuizingsproject voor afstandsbedieningen met een hoge holte zijn de volgende fasen bijzonder belangrijk.
Vooral de vroege samenwerking tussen de matrijsontwerper, het spuitgietteam en de productingenieur is waardevol. Veranderingen aan een kliksluiting, poortlocatie of wanddikte kunnen tijdens het ontwerp goedkoop zijn, maar kostbaar nadat de mal is voltooid.
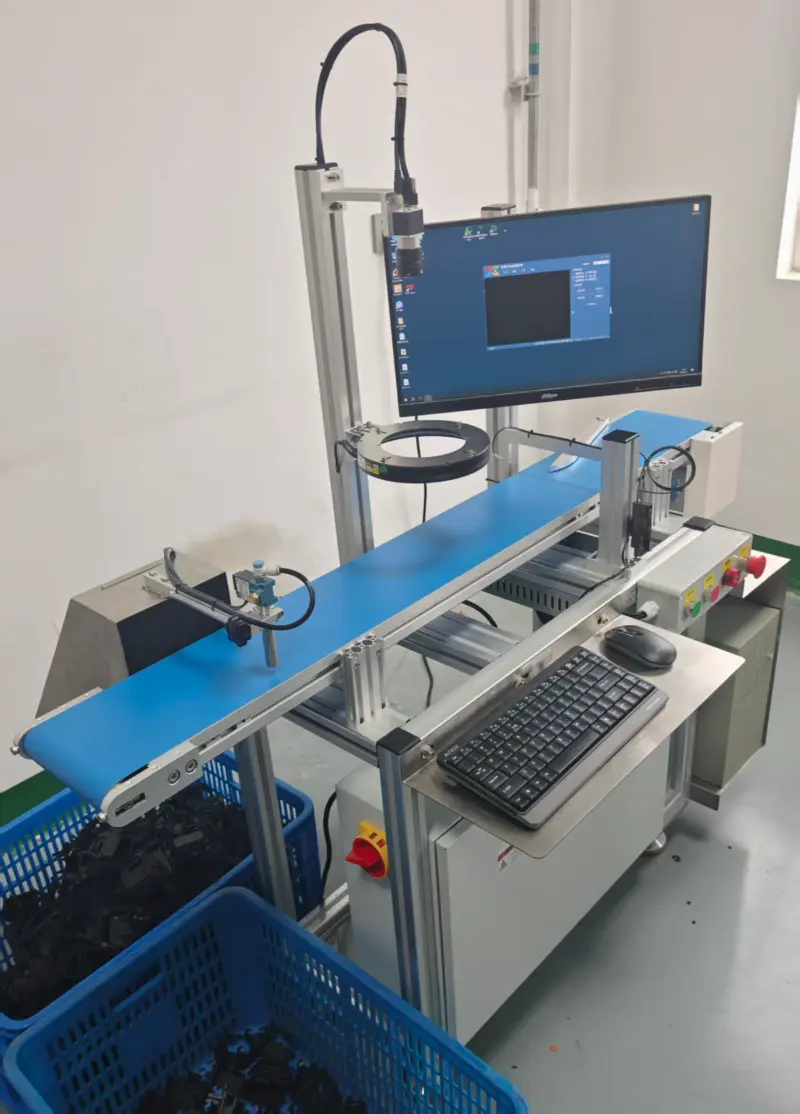
Kwaliteitscontrole moet zowel het gereedschap zelf als de daaruit geproduceerde plastic componenten verifiëren. Een precisiematrijs is pas commercieel succesvol als hij herhaaldelijk onderdelen kan vervaardigen die aan de afgesproken specificaties voldoen.
Coördinatenmeetmachines (CMM's), optische meetsystemen, meters en hulpmiddelen voor oppervlakte-inspectie kunnen worden geselecteerd op basis van het kenmerk dat wordt gecontroleerd. Meetmethoden moeten overeenkomen met de tekenvereisten en het vereiste nauwkeurigheidsniveau.
Voor programma's met grote volumes kan een gedocumenteerd validatieplan inspectie van het eerste artikel, dimensionale rapporten, overeengekomen goedkeuringscriteria voor monsters en voortdurende procesmonitoring omvatten. Acceptatienormen moeten gezamenlijk door de klant en leverancier worden vastgesteld voordat de massaproductie begint.
Leveranciersselectie heeft een directe impact op de ontwikkeling van gereedschappen, productiestabiliteit en bedrijfskosten op de lange termijn. Kopers moeten de technische capaciteiten beoordelen naast prijs- en leveringsverplichtingen.
Voordat u een bestelling plaatst, dient u rekening te houden met de volgende vragen:
De matrijzenproductieportfolio van Weishuo omvat precisiematrijsoplossingen en hotrunner-precisiebesturingssystemen. Kopers evalueren eenPrecisie-spuitgietmatrijs voor kleine afstandsbedieningsbehuizingen met hoge holtekan de holte-indeling, oppervlaktevereisten, materiaalkeuze en productiedoelstellingen bespreken met het technische team voordat de gereedschapsspecificatie wordt afgerond.
Ontdek Weishuo's kernvoordeel matrijsoplossingen om meer te leren over de matrijstechnische mogelijkheden, productieaanpak en kwaliteitsborgingspraktijken.
Een matrijs met hoge holte kan meerdere componenten in één injectiecyclus produceren, waardoor de potentiële output wordt verhoogd en de vormkosten per onderdeel worden verlaagd. De werkelijke besparingen zijn afhankelijk van het aantal caviteiten, de cyclustijd, het materiaalverbruik, het uitvalpercentage, het machinegebruik en de onderhoudskosten.
ABS is een gebruikelijke optie voor elektronische behuizingen voor algemeen gebruik. Ook PC/ABS, PC en PP kunnen voor specifieke toepassingen geschikt zijn. Bij de uiteindelijke selectie moet rekening worden gehouden met slagvastheid, blootstelling aan hitte, uiterlijk van het oppervlak, maatvastheid en de verwerkingsvereisten van de hars.
Ze kunnen de runner-balans verbeteren, poortlocaties optimaliseren, uniforme koelkanalen ontwerpen, effectieve ventilatie bieden en het gietproces valideren door middel van systematische tests. Het vergelijken van monsters uit individuele caviteiten helpt bij het identificeren van gelokaliseerde problemen voordat deze een volledige productierun beïnvloeden.
Hotrunner-systemen kunnen coldrunner-verspilling verminderen en een gecontroleerde materiaaltoevoer in geschikte matrijsontwerpen ondersteunen. Hun effectiviteit hangt af van de hars, de poortopstelling, de temperatuurregeling, de configuratie van de holte en de vereiste oppervlaktekwaliteit. Ze moeten worden beoordeeld aan de hand van het volledige instrumentarium en operationele budget.
Nuttige informatie omvat 2D-tekeningen, 3D CAD-bestanden, materiaalspecificaties, het beoogde aantal caviteiten, geschat jaarlijks volume, maattoleranties, eisen aan de oppervlakteafwerking, beschikbare specificaties van de injectiemachine en verwachte leveringsmijlpalen. Door deze details te delen, kan de leverancier een nauwkeuriger technisch voorstel ontwikkelen.
Vraag proefmonsters, dimensionale inspectierapporten, uiterlijkbeoordelingen en montageverificatie aan. Vraag voor gereedschappen met meerdere caviteiten om vergelijkingen per caviteit en bewijs dat het proces een consistente output kan behouden gedurende herhaalde cycli.
De haalbaarheid van de aanpassing hangt af van de aard van de ontwerpwijziging, het beschikbare staal in het relevante matrijsgebied, de koeling en runner-indeling en de omvang van de gereedschapsrevisie. Kopers moeten een duidelijk technisch veranderingsproces opzetten en de impact op de kosten en planning beoordelen voordat ze wijzigingen goedkeuren.
Een behuizingsmatrijs voor afstandsbediening met hoge holte is een productie-investering waarbij precisie, uiterlijk, cyclusefficiëntie en betrouwbaarheid op lange termijn in evenwicht moeten zijn. Een zorgvuldige lay-out van de holte, geoptimaliseerde materiaaltoevoer, effectieve koeling, betrouwbare uitwerping en gestructureerde kwaliteitsvalidatie dragen allemaal bij aan consistente gegoten componenten. De juiste gereedschapsstrategie begint met een duidelijk inzicht in de productvereisten en gaat verder via proefgieten, procesoptimalisatie en preventief onderhoud.
Weishuo ondersteunt matrijsprojecten met een engineeringgerichte benadering van precisiegereedschap en uiterst efficiënte productie. Als u een nieuwe behuizing voor afstandsbedieningen ontwikkelt of een bestaand productieproces upgradet,neem contact met ons opom uw tekeningen, materiaalvereisten, beoogde output en kwaliteitsverwachtingen te bespreken. Ons team kan u helpen bij het evalueren van een geschikte matrijsconfiguratie en het ontwikkelen van een oplossing die is afgestemd op uw productspecificaties en productiedoelen.